电池级硫酸镍的萃取方法综述
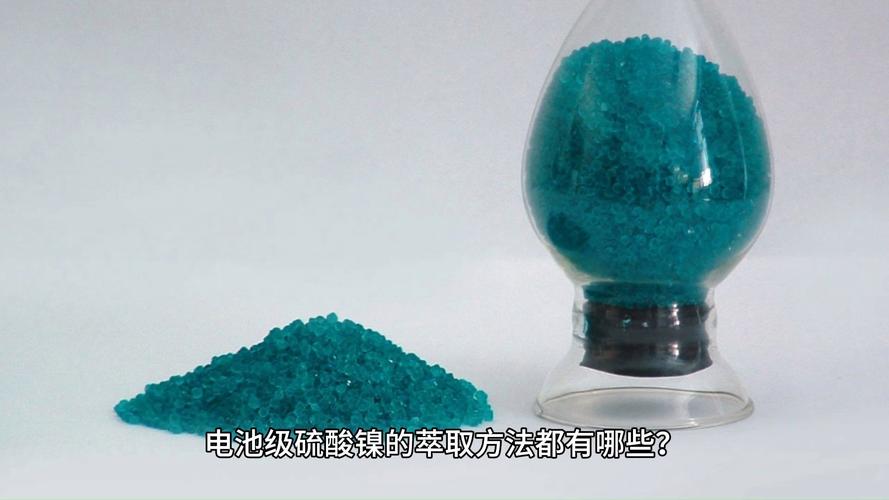
电池级硫酸镍是制备锂离子电池三元正极材料(如NCM、NCA)的关键前驱体,其对杂质含量(尤其是铜、锌、铁、钙、镁、氟等)要求极高。萃取法是纯化硫酸镍溶液、制备电池级硫酸镍的核心技术之一。根据萃取机理和萃取剂类型的不同,主要方法包括以下几种:
1. 有机磷酸类萃取法
这是目前工业上应用最广泛的电池级硫酸镍萃取方法,主要以 P204(D2EHPA,二-(2-乙基己基)磷酸) 和 P507(HEH(EHP),2-乙基己基膦酸单2-乙基己基酯) 为代表。
- P204萃取法:P204对杂质离子(如Fe³⁺、Zn²⁺、Cu²⁺、Mn²⁺、Ca²⁺等)的萃取能力强于对Ni²⁺的萃取,常用于硫酸镍溶液的深度除杂。通过控制pH(通常2.5~3.5),可将铁、锌、铜、钙等杂质萃入有机相,而镍留在水相,从而实现纯化。后续用硫酸反萃有机相,再生萃取剂。
- P507萃取法:P507对镍、钴的分离系数较高,常用于镍钴分离以及镍与其他杂质(如镁、钙)的分离。在电池级硫酸镍制备中,P507可用于从含镍钴的硫酸盐溶液中选择性萃取钴,或者进一步深度净化镍液。通过皂化P507(常用氨水或氢氧化钠皂化)提高萃取能力,控制平衡pH在4.0~5.0之间,可实现镍与杂质的高效分离。
优点:萃取容量大、分相快、成本相对较低、技术成熟。
缺点:P204对钙的萃取能力较弱,需多级逆流萃取;P507皂化时易产生氨氮废水,需配套废水处理。
2. 羧酸类萃取法
代表性萃取剂为 Cyanex 272(二-(2,4,4-三甲基戊基)膦酸) 和 Versatic 10(新癸酸)。
- Cyanex 272:对钴的萃取选择性远高于镍,且对钙、镁的萃取能力较弱,因此特别适用于镍钴深度分离和电池级硫酸镍的最终净化。它可以在较低pH下萃取钴,而镍几乎不被萃取,从而得到高纯硫酸镍溶液。
- Versatic 10:常用于从硫酸盐溶液中萃取镍、钴、铜、锌等,但对钙、镁的共萃较少,适合处理含钙镁高的溶液。在电池级硫酸镍生产中,可作为辅助萃取剂进行预除杂。
优点:对钙镁选择性好、皂化容易、无氨氮污染(可用NaOH皂化)。
缺点:萃取容量较低、成本较高、动力学较慢。
3. 螯合型萃取剂萃取法
如 LIX 84(2-羟基-5-壬基苯乙酮肟)、LIX 984 等。这类萃取剂主要用于萃取铜,在电池级硫酸镍制备中常作为前置除铜步骤。因为铜是电池材料中最有害的杂质之一,需将其降至ppm级以下。羟肟类萃取剂在pH 1.5~3.0下可高效萃取Cu²⁺,而镍基本不被萃取,从而实现铜镍分离。
优点:对铜选择性极高、反萃容易(稀硫酸即可)。
缺点:只针对铜,对铁、锌等杂质去除能力有限。
4. 胺类萃取法
包括 叔胺(如N235,三烷基胺) 和 季铵盐(如Aliquat 336)。这类萃取剂主要用于在盐酸体系或硫酸体系中萃取铁、锌、铜等阴离子络合物。在硫酸镍溶液中,可通过加入氯离子形成金属氯络阴离子(如FeCl₄⁻、ZnCl₄²⁻),再用胺类萃取剂萃取除去。该方法常用于深度除铁、锌,但需注意氯离子引入对后续流程的影响。
优点:对铁、锌选择性好,可处理高酸度溶液。
缺点:需引入氯离子,可能腐蚀设备;反萃和再生较复杂。
5. 协同萃取体系
为了克服单一萃取剂的不足,工业上常采用协同萃取体系,例如:
- P204 + P507 协同:提高对钙、镁的萃取能力,同时保持对镍钴的良好分离。
- P507 + Cyanex 272 协同:增强对钴的选择性,同时改善分相和降低皂化难度。
- 羟肟 + 有机磷酸协同:同时除铜和除铁、锌。
协同体系可提高萃取效率、改善选择性、减少级数,但需优化配比和反萃条件。
近年来还出现了 离子液体萃取、膜萃取 等新型方法,但大多处于实验室研究或中试阶段,尚未大规模工业化。
###
电池级硫酸镍的萃取方法选择取决于原料液组成、杂质种类及含量、产品纯度要求以及经济性。工业上主流工艺为:羟肟类萃铜 → P204深度除杂(铁、锌、钙等)→ P507或Cyanex 272镍钴分离及最终净化,必要时辅以胺类萃取除铁锌或协同萃取体系。通过多级逆流萃取和精准pH控制,可获得杂质含量低于10 ppm甚至1 ppm的高纯硫酸镍溶液,满足锂离子电池正极材料的生产要求。
如若转载,请注明出处:http://www.xjqjsb.com/product/39.html
更新时间:2026-10-22 01:57:46